miércoles, 26 de junio de 2019

EL MOTOR A EXPLOSION A DOS TIEMPOS

GENERALIDADES
En los motores a cuatro tiempos, en cada cilindro hay cuatro carreras del pistón dedicadas a las cuatro distintas operaciones que componen el ciclo: Aspiración - Compresión - Explosión - Escape, y se obtiene una carrera motriz a costa de tres auxiliares, en dos vueltas completas del eje cigüeñal.
En los motores llamados a dos tiempos, las cuatro fases del ciclo en realidad se conservan; pero se realizan con solo dos carreras del pistón, es decir que se consigue una carrera motriz por cada vuelta completa del eje cigüeñal.
El cárter, en general, no se emplea como depósito de aceite, es de reducidas dimensiones, cuidadosamente calculadas, y está herméticamente cerrado, porque se usa para la aspiración y compresión preliminar de la mezcla.

DEFINICION DEL CICLO EN UN MOTOR CON VALVULA DE ASPIRACION EN EL CARTER
Supongamos al pistón en su carrera ascendente (fíg. 8). En ese instante la cara baja del pistón ha formado una depresión en el cárter que abre la válvula automática "A", por la cual comienza a entrar la mezcla que entrega el carburador. Al mismo tiempo, la cabeza del pistón comprime en la cámara de compresión la mezcla que ya se encontraba dentro del cilindro.

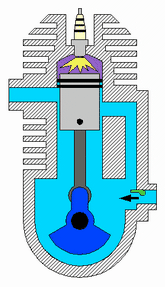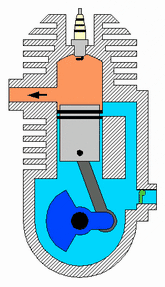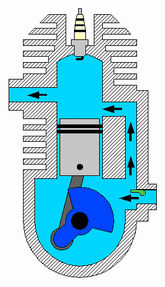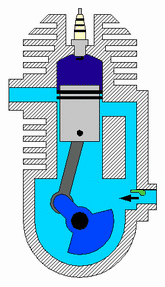
Cuando el pistón llega a su punto muerto superior, la bujía da una chispa que provoca el encendido de la mezcla. Bajo la acción de la mezcla quemada, que trata de expandirse, el pistón inicia su carrera descendente. Durante esta carrera, que es la de trabajo, la cara baja del pistón comprime en el cárter la mezcla aspirada anteriormente.
La expansión dura hasta el momento en que el pistón descubre la lumbrera de escape "F". En este instante la mezcla quemada comienza a descargar del cilindro, y la presión baja casi de golpe, hasta equilibrarse con la atmosférica.
Mientras tanto, el pistón, que ha continuado su descenso, descubre la lumbrera "C". La mezcla, comprimida en el cárter a mayor presión que la que en ese momento existe en el interior del cilindro, pasa por el conducto de comunicación y entra al cilindro.
Un pequeño deflector que lleva fundido la cabeza del pistón, desvía la nueva mezcla hacia la parte superior del cilindro, evitando así que ella pase directamente a la lumbrera de escape, que todavía permanece abierta. En esa forma, la mezcla que entra contribuye también a la completa expulsión de la mezcla quemada; o, dicho en otra forma, hace un barrido de la mezcla quemada.
Esta última operación es importantísima y característica del ciclo a dos tiempos: es necesario que la mezcla no se pierda marchándose por el escape, y que el cilindro quede bien lleno de la mezcla nueva, y libre de la mezcla quemada.
Durante la siguiente carrera hacia arriba, el pistón cierra primero la lumbrera de aspiración, y luego la de escape, cuando la salida de la mezcla quemada puede suponerse terminada.
La compresión de la mezcla comienza en el instante en que la lumbrera "F" queda totalmente cerrada, mientras que la aspiración al interior del cárter se inicia un poco antes, cuando el pistón cierra la lumbrera "C".
Analizando el funcionamiento del motor, comprobamos que en la primera media vuelta del eje cigüeñal se han realizado en el cilindro, por la parte superior del pistón, la compresión; y en el cárter, por la parte inferior del pistón, la aspiración de la mezcla procedente del carburador. En la segunda media vuelta del eje cigüeñal se ha efectuado la explosión o carrera motriz, y se han realizado el escape y la aspiración, mientras que en la cara baja del pistón, dentro del cárter, se ha realizado una suave compresión de la mezcla, para que ella pueda entrar con una cierta presión dentro del cilindro, al descubrirse la lumbrera "C". Hay, pues, un ciclo completo con una explosión por cada vuelta del eje cigüeñal.
En estos motores, la única corrección que se puede hacer es el avance al encendido, pues tanto la aspiración como el escape están regulados por el movimiento del pistón, y su duración depende de la posición de las respectivas lumbreras.
Los motores a dos tiempos son actualmente usados en vehículos automóviles de poca potencia, y como motores portátiles destinados a la propulsión de embarcaciones menores.

DEFINICION DEL CICLO EN UN MOTOR CON LUMBRERA DE ASPIRACION EN EL CILINDRO
El cilindro tiene dos lumbreras en su parte baja, que son descubiertas por el pistón en las proximidades del P.M.I., y están situadas (fig. 9) la "E" de escape frente a la "C" de entrada de mezcla al cilindro.
Más abajo hay una tercera lumbrera "A" de aspiración, por la que la mezcla del carburador llega al motor y entra en el cárter. Desde el cárter hasta la lumbrera de entrada de mezcla hay un conducto "C" (hecho en la misma fundición), por el que la mezcla pasa al cilindro en el momento oportuno.
Así, pues, la mezcla no la aspira el cilindro, sino el cárter, y luego pasa del cárter al cilindro.
El funcionamiento es el que se explica a continuación.
Supongamos al pistón en su carrera ascendente. En ese instante la cara baja del pistón ha formado una depresión en el cárter, que al descubrir la falda del pistón la lumbrera "A" (fig. 9) comienza a entrar la mezcla aspirada del carburador. Al mismo tiempo, la cara alta del pistón comprime en la cámara de compresión la mezcla que ya se encontraba dentro del cilindro.
Cuando el pistón llega a su P.M.S., la bujía da una chispa que provoca el encendido de la mezcla.
Bajo la acción de la mezcla quemada qµe trata de expandirse, el pistón inicia su carrera descendente (fig. 10); y durante esta carrera, que es la de expansión, la cara baja del pistón comprime en el cárter, desde el momento que la falda del pistón cierra la lumbrera "A", la mezcla aspirada anteriormente.
La expansión dura hasta el momento en que el pistón descubre la lumbrera de escape "E" (fig. 11). En este instante la mezcla quemada comienza a desalojar el cilindro, y la presión baja casi de golpe, hasta equilibrarse con la atmosférica.
Mientras tanto, el pistón, que ha continuado en su descenso, descubre la lumbrera "C". La mezcla, comprimida en el cárter a mayor presión que la que en ese momento reina en el cilindro, pasa por el conducto "C", y entra al cilindro (fig. 12).
Un pequeño deflector que lleva fundido el pistón, desvía la mezcla de la nueva carga hacia la parte superior del cilindro, evitando así que ella pase directamente a la lumbrera de escape, que todavía permanece abierta. En esta forma, la mezcla que entra contribuye también a la completa expulsión de la mezcla quemada; o, dicho en otra forma, hace un barrido de la mezcla quemada.
Durante la siguiente carrera ascendente,el pistón cierra primero la lumbrera "C", de aspiración, y luego la de escape "E", cuando la salida de la mezcla quemada puede suponerse terminada.
La compresión de la mezcla comienza en el instante en que la lumbrera "E" queda totalmente cerrada, mientras que la depresión en el cárter se inicia un poco antes, cuando el pistón cierra la lumbrera "C".
Analizando el funcionamiento del motor, comprobamos que en la primera media vuelta del eje cigüeñal se han realizado en el cilindro, por la parte superior del pistón, la compresión, y en el cárter, por la parte inferior del pistón, la aspiración de la mezcla procedente del carburador. En la segunda media vuelta del eje cigüeñal se ha efectuado la expansión o carrera impulsora, y se ha realizado el escape y entrada de la mezcla, mientras que en la cara baja del pistón, dentro del cárter, se ha realizado una suave compresión de la mezcla, para que esta pueda entrar con una cierta presión dentro del cilindro, al descubrirse la lumbrera "C". Hay, pues, un ciclo completo con una explosión por cada vuelta del eje cigüeñal.
En los nuevos motores se está eliminando el deflector de los pistones, y haciendo las lumbreras y conductos con una inclinación adecuada para que la mezcla nueva entre y la mezcla quemada salga en la dirección más conveniente.

DIAGRAMA IDEAL O TEORICO
El diagrama ideal o teórico representativo del funcionamiento del motor a explosión a dos tiempos, es el de la figura 13.
El punto B corresponde al movimiento en que el pistón está en el P.M.S., y la mezcla alcanza su máxima compresión Pe.
La explosión que se provoca en este momento, al producirse la chispa, hace subir instantáneamente la presión hasta el valor "p" que lo alcanza en el punto e, iniciándose luego el período de expansión, hasta el punto D.
El punto D, donde termina la expansión, corresponde al momento en que el pistón descubre la lumbrera de escape. Lo que ocurre desde este momento hasta que se cierra la descarga, es algo complejo, puesto que durante una parte de este período ingresa también la nueva mezcla ya comprimida. Hemos dicho que en D se abre la lumbrera de escape, los productos de la combustión se precipitan al exterior, bajando la presión interna hasta el punto E. Un instante después se abre la lumbrera de aspiración, punto H, y el pistón sigue bajando hasta el punto F, que es el P.M.I. El pistón en la carrera ascendente cierra primero la lumbrera de aspiración. punto H, y después la de escape, punto E, luego de lo cual se inicia el periodo de compresión hasta el punto B está en P.M.I.; en H se cierra la lumbrera de entrada de la mezcla; en E, el pistón cierra la lumbrera de escape, y comienza la compresión, que termina en el punto B, donde se produce la chispa, cuando el pistón está en el P.M.S.

COMPARACION DEL MOTOR A DOS TIEMPOS CON EL DE CUATRO TIEMPOS
A primera vista pudiera creerse que un motor a dos tiempos, de la misma cilindrada que otro a cuatro, debería dar doble potencia, porque tiene doble número de carreras motrices. Esto no es así, porque la duración de las operaciones de escape y aspiración es la mitad o menos, y, por lo tanto, la expulsión de la mezcla quemada y el llenado con la nueva mezcla no puede ser tan perfecto como en el ciclo a cuatro tiempos. Además, el hecho de tener que mantener abierta la lumbrera para efectuar el escape y aspiración, acorta la carrera útíl para la compresión y la expansión, y la carrera impulsora del pistón es inferior al de un motor a cuatro tiempos.
En la práctica, pueden considerarse análogas las potencias por litro de cilindrada en los motores modernos a cuatro y dos tiempos.

Como la mezcla que entra tiene que barrer a la mezcla quemada, estando las dos lumbreras abiertas al mismo tiempo, una parte de mezcla se pierde por el escape, dando lugar a un consumo de combustible ligeramente mayor para la misma potencia.
En cambio, en los motores de dos tiempos las lumbreras pueden ser más amplias que el paso permitido por las válvulas, y sobre todo, la sencillez mecánica es extraordinaria, desapareciendo los engranajes de distribución, árbol de levas o ejes de camones, impulsores, válvulas y resortes; se suprime un complicado sistema de mecanismos que dan origen a averías, y puesta a punto; se abarata la construcción, y queda un motor formado por tres robustas piezas en movimiento: pistón, biela y eje cigüeñal.
El motor a dos tiempos tiene la curiosa característica de que es reversible; es decir, funciona lo mismo girando a la derecha que a la izquierda. En efecto, el ciclo de operaciones en el cilindro está controlado por el movimiento alternativo del pistón, y este es el mismo, cualquiera que sea el sentido de giro del eje cigüeñal. En los a cuatro tiempos, el orden está determinado por el árbol de levas, o eje de camones, que sí giran en sentido contrario, mueven las válvulas a destiempo del pistón, y no es posible realizar el ciclo.
Si las lumbreras fuesen muy anchas, y frente a una de ellas coincidiese el corte de cierre de un aro, como la elasticidad de este tiende a abrirlo, podrían las puntas del aro sobresalir mucho del pistón, y, al seguir este su movimiento, enganchar en el borde de la lumbrera, con la rotura consiguiente del aro, y las graves averías que los trozos sueltos de aro originarían. En previsión de tal accidente, las lumbreras son relativamente angostas y los aros se colocan con topes que le impiden girar dentro de las ranuras del pistón, de modo que las puntas no puedan ponerse nunca frente a las lumbreras.
En los motores a dos tiempos es frecuente el uso de cojinetes de bolas, rodillos o agujas en la cabeza de biela. En cambio, los de bancada, para que no escape la compresión, se hacen del tipo común. Actualmente ya se están usando de rodíllos o de bolas, con cierre lateral que los hace estancos.
Hay tendencia de eliminar el deflector del pistón, que ocasiona desequilíbrio del motor. En su reemplazo, las lumbreras y conductos tienen una adecuada inclinación para que la mezcla entre en la dirección más conveniente, y que la mezcla quemada salga también en la forma más adecuada.


https://elmaquinante.blogspot.com/p/blog-page_52.html

 FUENTES:

Maq 306 Motores a Explosión Capítulo 4 El Motor a Explosión a Dos Tiempos


lunes, 17 de junio de 2019

MOTORES DE VARIOS CILINDROS - DETERMINACION DEL ORDEN DE TRABAJO

MOTORES DE VARIOS CILINDROS. CLASIFICACION

La potencia de un motor depende de la cantidad de mezcla que se haga explotar en el cilindro.
Si para una determinada potencia se usa un único cilindro, este tendrá que ser de grandes dimensiones; y aunque se coloque un volante grande y pesado, no se podrán evitar las vibraciones y sacudidas provocadas por las explosiones espaciadas, por más equilibrado que esté el sistema de pistón y biela.
Si la misma potencia anterior se reparte entre varios cilindros más pequeños, la mar­cha del motor será más regular, porque en lugar de recibir el eje cigüeñal todo el esfuer­zo motor de una sola vez en cada dos vueltas (motor a 4 tiempos), lo recibirá repartido en tantos impulsos como cilindros se hayan dispuesto para subdividir la potencia. El equilibrio de las partes móviles (bielas-pistones) podrán contrapesarse mutuamente. Por otra parte, el volante será más pequeño en dimensiones y más liviano en peso, ya que es menor su trabajo para regularizar el funcionamiento del motor.
Con las ventajas obtenidas en repartir la potencia en varios cilindros más pequeños, se hizo necesario determinar la forma de agruparlos, y el orden en que ellos deben trabajar.
Como consecuencia, los cilindros se agru­paron de acuerdo con ciertas normas, que se sintetizan como sigue:

I) DOS CILINDROS

A) En linea: Eje cigüeñal con un solo bra­zo cigüeñal, o con dos brazos cigüeñales opuestos ( 180") en un mismo plano.
B) Opuestos: Eje cigüeñal con un solo brazo cigüeñal, o eje cigüeñal con dos brazos cigüeñales opuestos a 180', en un mismo plano.

C) En "V': Eje cigüeñal con un solo brazo cigüeñal, y los cillindros con una abertur entre 40' y 60°.

II) TRES CILINDROS

A) En linea: Unica adoptada, eje cigüeñal con tres brazos cigüeñales calados a 120' uno del otro.

III) CUATRO CILINDROS

A) En linea: Unica adoptada, eje cigüeñal con cuatro brazos cigüeñales opuestos dos a dos y en un mismo plano.

IV) SEIS CILINDROS

A) En línea: Unica adoptada, eje cigüeñal con seis brazos cigüeñales por pares, entre planos distintos formando un ángulo de 120" entre uno y otro. Por razones de mejor equilibrio, los dos brazos cigüeñales centrales en un mismo plano; los dos brazos cigüeñales extremos en otro plano a 120', y los intermedios entre los anteriores, en un tercer plano.

V) OCHO CILINDROS

A) En línea: Eje cigüeñal compuesto por dos de cuatro cilindros; es decir, uno central de cuatro, y en los extremos los medios de otro calado de 90'.
Otro: eje cigüeñal compuesto por dos cigüeñales de cuatro cilindros, extremo con extremo, calados a 90" uno del otro.

B) En "V": El ángulo formado entre los dos bloques de cilindros es variable entre 75º, 60º ó 45º. El ideal es 90', para una mayor suavidad en el andar del motor; pero resultan muy anchos.
Eje cigüeñal compuesto por un eje cigüeñal común de un motor de cuatro cilindros,o bien por un eje cigüeñal de cuatro brazos cigüeñales dispuestos en la siguiente forma: los brazos cigüeñales 1 y 4, opuestos en un mismo plano, y a 90º de estos, en otro plano, los brazos cigüeñales 2 y 3 opuestos.

VI) DOCE CILINDROS

A) En "V": Eje cigüeñal idéntico al utili­ zado en el seis cilindros en línea. Dos grupos de seis cilindros formando un ángulo entre 45º y 85'.
B) En "W": Eje cigüeñal con cuatro brazos cigüeñales opuestos sobre un mismo pla­ no. Los cilindros entre grupos de cuatro, formando entre sí ángulos de 60"; total, 120".
La numeración de los cilindros, en los motores en línea, comienza por el que está más próximo al lugar donde se podría dar manija. En los motores en "V" hubo dos tendencias: grupo derecho, números impares, y pares los izquierdos; o bien, 1-2-3-4 los izquierdos y 5-6-7-8 los derechos, siempre comenzando por el frente del motor.
Para motores de cilindros opuestos o en "W" no se fijó una norma para numerar los cilindros; por lo tanto, para evitar cualquier confusión, es conveniente en todos los casos comprobar el orden de encendido, que se explica más adelante.

DETERMINACION DEL ORDEN DE TRABAJO DE LOS CILINDROS

Para comprender mejor el trabajo de conjunto de los diversos cilindros de un motor, representaremos convencionalmente el trabajo de cada cilindro mediante una franja horizontal dividida en cuatro fracciones iguales, cada una de las cuales equivale a medía vuelta del eje cigüeñal, y que representan los cuatro tiempos del ciclo.


La fracción negra de la franja representa siempre la media vuelta de expansión; es decir, la única media vuelta para la cnal cada cilindro produce un impulso positivo o trabajo o expansión de la mezcla quemada.

A) Motor de dos cilindros en línea, eje cigüeñal con un solo brazo cigüeñal.

En la figura 49 vemos que los pistones suben y bajan al mismo tiempo. En la carrera descendente, mientras un pistón trabaja por expansión, el otro aspira la mezcla.
Las explosiones se suceden cada 360º, es decir que se obtiene una carrera de expansión por cada vuelta del eje cigüeñal.

B) Motor de dos cilindros en línea., eje cigüeñal con dos brazos cigüeñales opuestos a 180º

En la figura 50 podemos observar que cuando el pistón No 1 está en el P.M.S., el N° 2 se encuentra en P.M.I.
Con esta forma de eje cigüeñal, las explosiones se suceden en forma poco regular, como puede verse en el respectivo cuadrado. Du­ rante una vuelta de eje cigüeñal hay dos impulsos motores, y ninguno en la vuelta siguiente.

C) Motor de dos cilindros opuestos, eje cigüeñal con dos brazos cigüeñales opuestos a 180º

Esta disposición (fig. 51) es la que más ventajas ofrece, en lo que respecta a uniformidad de marcha y equilibrio de las masas en movimiento.

Los dos pistones suben y bajan al mismo tiempo, de modo que la distribución de las fases es tal que puede obtenerse una expansión por cada vuelta del eje cigüeñal.

Las explosiones se suceden, pues a intervalos iguales. Actualmente, este es el tipo de motor que se está usando.

D) Motores de dos cilindros en "V".
Las dos bielas van montadas sobre un solo brazo cigüeñal.
En la figura 52 podemos ver que cuando el pistón N'' 1está en el P.M.S., al eje cigüeñal le falta recorrer un ángulo de 50", igual al formado por los dos cilindros, para que el pistón N°2 llegue, a su vez, al P.M.S.
Si suponemos al cilindro No 1 listo a ini­ ciar el tiempo de expansión, el cilindro N°2 debe estar terminando, por ejemplo, el escape.
Es evidente, pues, que en el cilindro N° 1 las fases comienzan, en el caso de la figura, 50 antes que en el cilindro N° 2. Ello significa que en estos motores los tiempos se rea­ lizan desfasados en un ángulo igual al que forman los cilindros entre sí.
En el cuadro puede observarse que entre el principio de la expansión en el primer ci­ lindro y la del segundo, media un ángulo de 410° o sea una vuelta, más el ángulo entre los dos cilindros--, mientras que esta y la que se repite en el cilindro N° 1se tiene solamente una vuelta, menos el ángulo entre cilindros, o sean 310°.
De lo expuesto se desprende que cuando menor sea el ángulo formado por los dos cilindros, tanto más uniforme será la marcha del motor. En la práctica este ángulo oscila alrededor de los 50º.


E) Motores de tres cilindros en línea
El eje cigüeñal del motor de tres cilindros ( fig. 53) está formado por tres brazos cigüeñales calados a 120º entre sí, con el objeto de obtener explosiones a intervalos regulares.


Como en los tres cilindros todo el ciclo de funcionamiento debe realizarse en las mismas dos vueltas del eje cigüeñal (720º), es evi­ dente que entre una y otra explosión debe
transcurrir un intervalo de 720 : 3 = 240º.
Con esta disposición, cuando el brazo cigüeñal correspondiente al cilindro N° 1 llega a la posición de P.M.S., al brazo cigüeñal del cilindro N° 3 le faltan 60º para llegar al P.M.I., mientras que el brazo cigüeñal del cilindro N° 2 ha pasado ese punto en otros 60º.
Observando el cuadro, puede comprobarse que en las dos vueltas del eje cigüeñal hay tres expansiones o impulsos motrices, separados entre sí por intervalos de 60º.
El orden de trabajo es 1-3-2.


F) Motores de cuatro cilindros en línea
El eje cigüeñal generalmente adoptado es el de la figura 54, en el que los brazos cigüeñales se encuentran todos en un mismo plano y calados a 180°, dos a dos, lo que permite obtener ventajas en su fabricación, y un equilibrio satisfactorio de las masas en movimiento.


Con el motor de cuatro cilindros en línea ya es posible obtener una explosión cada 180º; es decir, cada media vuelta del eje cigüeñal.
Los impulsos motrices o expansiones se suceden ya sin intervalos entre si.
El motor de cuatro cilindros en línea es, pues, el primero en el cual el arrastre es continuo.
Cuando los pistones 1y 4 están en P.M.S., los pistones 2 y 3 están en P.M.I.
En cada media vuelta del eje cigüeñal hay siempre un cilindro en expansión.
El orden de trabajo es 1-2-4-3.
En la figura 55 podemos observar que con el mismo tipo de eje cigüeñal, en un motor de cuatro cilindros en línea, el orden de trabajo también puede ser 1-3-4-2.

G) Motores de seis cilindros en línea
El motor de seis cilindros en línea (fig. 56) puede ser considerado como el acoplamiento de dos motores de tres cilindros en línea.
Los seis brazos cigüeñales se disponen por pares, formando un ángulo de 120° entre uno y otro par.
Las explosiones se suceden cada 120°. El intervalo entre ellas es, pues, menor que la duración del impulso motor o expansión ( 180°) ; de manera que cuando un cilindro comienza la expansión, aún no ha terminado la carrera de expansión del cilindro que lo hizo antes (ver cuadro). Durante 60º se superponen las expansiones de dos cilindros.
Por razones de mejor equilibrio, los dos brazos cigüeñales centrales (cilindros 3 y 4) están siempre en el mismo plano; los brazos cigüeñales de los cilindros 2 y 5, en otro plano, y los brazos cigüeñales extremos, en otro plano (cilindros 1 y 6).
Si mirando el eje cigüeñal de frente y con los brazos cigüeñales 1 y 6 en P.M.S., los brazos cigüeñales 2 y 5 quedan a la izquierda, y los 3 y 4, a la derecha, tal como lo muestra la figura, se dice que el eje cigüe­ñal es de giro derecho. Esta disposición es la más adoptada en los motores de seis cilindros.
El orden de trabajo debe ser tal que se produzca alternadamente una explosión en el grupo de los tres cilindros delanteros (1-2-3) y otro en el trasero (4-5-6), con el objeto de obtener una mayor uniformidad en la marcha.


Pueden adoptarse, para este tipo de eje cigüeñal, dos órdenes de trabajo distintos, a saber:
1-5-3-6-2-4, o 1-4-2-6-3-5,

Cualquiera de Jos dos órdenes mencionados es satisfactorio; pero se usa preferentemente el primero, porque con él se obtiene una mejor distribución de los esfuerzos sobre el eje cigüeñal.


H) Motores de oeho cilindros en línea

En estos motores pueden usarse distintas formas de eje cigüeñal; pero la generalmente adoptada es aquella en que el eje cigüeñal se construye como si fuera un eje cigüeñal de cuatro cilíndros colocado entre las mitades de otro eje cigüeñal de cuatro cilindros desplazado en 90", como lo indica la figu­ra 57.
Hay una explosión cada 720°: 8 =90° de rotación del eje cigüeñal; es decir, cada cuar­to de vuelta, de donde se deduce que durante 90° hay siempre dos cilindros trabajando,
El par motor es mucho más regular que en los otros motores de menor número de cilindros, obteniéndose, por tal causa, una marcha más suave y uniforme.
El orden de trabajo indicado en el cuadro es el generalmente adoptado en los motores de este tipo, y las explosiones se suceden así: 1-6-2-5-8-3-7-4.

I) Motores de ocho cilindros en "V"
Los motores de ocho cilindros empleados en aviación y automóviles, están constituidos por dos motores de cuatro cilindros, enlos cuales los planos que pasan por los ejes de los cuatro cilindros que constituyen cada uno de dichos dos motores, forman entre sí un ángulo de 60°-90°. Su eje cígüeñal, en cuan­to a la forma, es similar a la de uno de cuatro cilindros; solamente que cada brazo cigüeñal es un poco más ancho, pues en cada uno de ellos van articuladas dos bielas.


Los brazos cigüeñales van distribuidos a 90°, en la forma que indica la figura 58, pues es el único tipo de eje cigüeñal que permite construir motores perfectamente equilibrados, por lo cual se lo prefiere actualmente.
En la figura 58 tenemos el cuadro del orden de trabajo de un motor de ocho cilindros en "V", donde el bloque de la izquierda está constituido por los cilindros 1-2-3-4, y el de la derecha, por los 5-6-7-8. De esta disposición se obtiene el siguiente orden de trabajo: 1-5-4-8-6-3-7-2.
 
https://elmaquinante.blogspot.com/p/blog-page_52.html


 FUENTE:

Maq 306 Motores a Explosión Capítulo 6 Determinación del Orden de Trabajo


miércoles, 22 de mayo de 2019

LUMBRERAS DEL CILINDRO Definición

Texto adaptado del artículo publicado en https://diccionario.motorgiga.com/diccionario/lumbreras-del-cilindro-definicion-significado/gmx-niv15-con194700.htm  

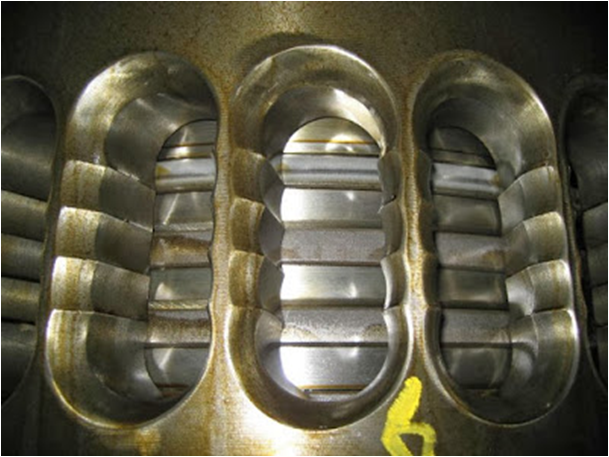
En el cilindro del motor que funciona según el ciclo de 2 tiempos, se denominan lumbreras a las aberturas que tienen la finalidad de permitir la admisión del aire fresco o mezcla aire-combustible y la expulsión de los gases quemados. El pistón, establece las fases, es decir el instante y la duración de la apertura y del cierre de ambas lumbreras.


Las lumbreras de admisión se abren cuando el pistón las deja al descubierto durante un breve instante durante el cual el aire fresco debe ingresar al cilindro. Las lumbreras de escape se abren al final de la expansión, con un ligero avance respecto a las lumbreras de admisión, cuando el escape ya se ha producido en parte y ha disminuido la presión en el cilindro, de manera que se evite que los gases quemados se escapen por las lumbreras de admisión; efectivamente, la apertura de las lumbreras de barrido debe producirse sólo cuando la presión de alimentación es superior a la que existe en el cilindro.
Este proceso en los motores diesel medianos y grandes se realiza por lo general con la ayuda de una bomba de barrido.
En los motores chicos y de ciclo Otto, se realiza mediante un conducto de transferencia que trabaja con la compresión de la mezcla aire-combustible que se realiza en el cárter del mismo motor cuando el pistón baja.

Bomba de Barrido en un motor Diesel de 2 tiempos.

Motor de ciclo Otto de 2 tiempos con barrido por compresión en el cárter.
Funcionamiento del conducto de transferencia.

Las lumbreras deben ser poco altas para no disminuir excesivamente la fase útil del pistón y la compresión; esta última comienza cuando la lumbrera de escape está completamente cerrada, por lo cual la relación de compresión real es bastante inferior que la de compresión geométrica (mucho más de lo que ocurre con un motor de 4 tiempos). Por tanto, las dimensiones de las lumbreras se estudian casi exclusivamente en función del momento y de la duración de apertura, mientras que para la obtención de las secciones de paso y, por consiguiente, los caudales necesarios hay que modificar el desarrollo de las mismas.

La anchura (la circunferencia de una abertura en el cilindro) no debe ser excesiva, para evitar la eventualidad de un bloqueo de los aros de pistón en correspondencia con la misma; en el caso de lumbreras de grandes dimensiones se recurre a la realización de «ventanas», es decir, a dividir la lumbrera en dos o más aberturas de amplitud reducida mediante paredes situadas en la dirección del movimiento del pistón. Respecto al estudio de la altura y las dimensiones de las lumbreras, deben tenerse en cuenta, además de las características de funcionamiento del motor (régimen de potencia y velocidad del pistón), también las dimensiones, puesto que, como todos los motores alternativos, el movimiento del pistón está influido por la relación biela-manivela.


Muchas veces, en pequeñas series se efectúa la mecanización de los conductos con el fin de reducir las pérdidas de carga que puedan producirse; al efectuar dichas mecanizaciones es necesario mantener la altura de las lumbreras, puesto que, si por un lado elevar las lumbreras, equivale a avanzar y prolongar las fases de escape y de barrido (durante la carrera descendente del pistón), por otro lado aún se retrasa más el cierre (durante la carrera ascendente), con la consiguiente reducción del rendimiento volumétrico (pues entra un volumen de fluido menor).

https://elmaquinante.blogspot.com/p/blog-page_52.html


FUENTES:

MJD

https://diccionario.motorgiga.com/diccionario/lumbreras-del-cilindro-definicion-significado/gmx-niv15-con194700.htm

https://www.apuca.com.ar/NOTAS/Motores4.htm


viernes, 17 de mayo de 2019

Transesterificación

La obtención de biodiesel y de glicerina, como producto secundario, se produce gracias a la reacción de transesterificación o alcohólisis a partir de un aceite vegetal con un alcohol de cadena corta (metanol principalmente, aunque puede ser realizado también con etanol, propanol o butanol), mediante la presencia de un catalizador.

Los aceites vegetales y grasas animales están constituidos fundamentalmente por triglicéridos y, junto al alcohol adecuado (metanol generalmente), se obtiene la glicerina como subproducto y el éster (metiléster o éster metílico al emplearse metanol), que ya puede utilizarse como biocarburante. Se tiene la particularidad que la glicerina y el éster no son miscibles, no se agrupan, por lo que el rendimiento de la reacción comentada es cercano al 100 %.

Pero dicha reacción de transesterificación, que se lleva a cabo por la presencia de un catalizador, no se produce toda a la vez, sino que está formada por un conjunto de tres reacciones reversibles y seguidas, que esquemáticamente son:

1- Triglicérido + metanol <-> éster metílico + diglicérido
2- Diglicérido + metanol <-> éster metílico + monoglicérido
3- Monoglicérido + metanol <-> éster metílico + Glicerina

👉Catalizadores
La reacción de transesterificación precisa de catalizadores, y estos pueden ser de varios tipos:

1- Desde ácidos homogéneos (caso del ácido sulfúrico, el ácido clorhídrico o el ácido fosfórico)
2- Hasta ácidos heterogéneos (zeolitas, resinas sulfónicas, etc.)
3- Básicos homogéneos (hidróxido sódico o potásico)
4- Básicos heterogéneos (óxidos de calcio o magnesio, entre otros)
5- Incluso enzimáticos del tipo lipasas.

De todos los comentados, los que más se usan a nivel comercial son los catalizadores homogéneos básicos, por ser los más eficientes y los que permiten operar en las condiciones mejores, ya que si se emplearan catalizadores ácidos serían necesarias temperaturas elevadas y tiempos de reacción largos.

La única particularidad de los catalizadores básicos empleados es que obligan a que los triglicéridos tengan la menor cantidad posible de ácidos grasos libres para que con ellos no se formen jabones (por reacción de saponificación) bajo la presencia imprescindible del agua que pueda llevar el aceite, disminuyendo la cantidad de éster metílico producido y, por tanto, el rendimiento de la reacción de transesterificación.

Por este motivo, se recomienda, antes de comenzar con dicha reacción, evaporar todo el agua que pueda contener el aceite y eliminar los posibles ácidos grasos libres mediante una reacción de saponificación (en la que se haga reaccionar el ácido graso con el catalizador básico en presencia de agua, formándose también jabón), o una reacción de esterificación (en la que el ácido graso, bajo la presencia de un catalizador ácido, forma el éster metílico correspondiente).
Por tanto, las dos reacciones comentadas tienen la siguiente expresión:

Reacción de saponificación (en presencia de agua): Ácido graso + hidróxido potásico --> jabón potásico + agua
Reacción de neutralización (en presencia de catalizador ácido): Ácido graso + metanol --> Éster metílico + Agua

👉Variables
A la transesterificación, como reacción química que está condicionada por la presencia de un catalizador, le determinan una serie de variables:

1- Acidez y humedad: la cantidad de ácidos grasos y de humedad en la muestra inicial son dos parámetros que determinan la viabilidad del proceso de transesterificación. Como máximo, el contenido de ácidos grasos no debe superar el 3 %. Por lo que respecta al contenido en agua de la muestra inicial, esta reacciona con los catalizadores formando jabones. En el caso de empleo aceites vegetales de bajo coste, estos pueden contener una cantidad importante de ácidos grasos.
2- Tipo de catalizador y concentración: hay varios tipos de catalizadores. En función del tipo de materia prima a partir de la cual se quiera obtener ésteres metílicos, el tipo de catalizador será uno u otro. Es el caso, por ejemplo, del uso de catalizadores ácidos para cuando haya una cantidad importante de ácidos grasos libres y de alta humedad. Aceites con un 1 % de catalizador han dado muy buenos resultados.
3- Relación molar de alcohol/aceite y tipo de alcohol: afectan de forma directa sobre la eficiencia de la reacción química. Para que en la reacción de transesterificación, el equilibrio se encuentre desplazado totalmente a la derecha, es preciso que haya un exceso de alcohol (del orden de 6:1 para que haya conversión total). La existencia de etanol en lugar de metanol dificulta la reacción, y mientras que se lleva a cabo la reacción, se forma una emulsión que es inestable para el primer caso y estable para el segundo.
4- Efecto del tiempo de reacción y temperatura: la conversión aumenta conforme lo hace el tiempo de reacción y la temperatura.

👉Procesos
La reacción de transesterificación que tiene lugar se produce desglosada en tres reacciones, debido a que la materia prima inicial está formada por triglicéridos que se van transformando a diglicéridos, monoglicéridos, etc., hasta llegar a glicerina.

De manera general, los sistemas discontinuos se realizan en aquellas plantas en las que la producción de biodiesel es pequeña, mientras que los sistemas continuos se tendrán en las plantas industriales de gran capacidad:

1- Transesterificación en régimen discontinuo: se trata del método más sencillo por el que se produce biodiesel. Tiene lugar en reactores con agitación, en los que las temperaturas del proceso más habituales son 65 ºC, aunque también se puede llevar a cabo desde los 25 ºC hasta los 85 ºC.
2- Transesterificación en régimen continuo: se pueden emplear reactores del tipo “tanque agitado”, que permiten mayores tiempos de residencia y mejoran los resultados finales de la reacción. Es preciso que se tenga una mezcla lo más adecuada posible, para que así la composición en el reactor sea constante.
3- Esterificación: en el caso de suministros de aceites con hasta un 30 % de ácidos grasos libres, el proceso más común de tratamiento es la esterificación con un catalizador ácido del tipo ácido sulfúrico, de tal manera que se puede reducir el porcentaje anteriormente mencionado hasta el 1 %.
4-Proceso combinado de esterificación-transesterificación: consiste en refinar los ácidos grasos mediante la adición del catalizador ácido, de tal manera que el producto resultante se separa mediante centrifugación. Los aceites que se han refinado son secados y se someten posteriormente a transesterificación.

https://elmaquinante.blogspot.com/p/blog-page_52.html

FUENTE:

https://www.ceupe.com/blog/que-es-la-transesterificacion.html


jueves, 16 de mayo de 2019

Biocombustibles Proceso de Elaboración de Biodiesel

PROCESO DE ELABORACION DE BIODIESEL

Información que ha sido provista por Oil – Fox S.A.


👉El proceso de elaboración del biodiesel esta basado en la llamada transesterificación de los glicéridos, utilizando catalizadores.

Desde el punto de vista químico, los aceites vegetales son triglicéridos, es decir tres cadenas moleculares largas de ácidos grasos unidas a un alcohol trivalente, el glicerol. Si el glicerol es reemplazado por metanol, se obtienen tres moléculas más cortas del ácido graso metiléster. El glicerol desplazado se recupera como un subproducto de la reacción.

Por lo tanto en la reacción de transesterificación, una molécula de un triglicérido reacciona con tres moléculas de metanol o etanol para dar tres moléculas de monoésteres y una de glicerina.

Los procesos de transesterificación pueden adaptarse para usar una gran variedad de aceites, pudiendo ser procesados además, aceites brutos muy ácidos. El particular interés en los aceites muy ácidos, reside en que generalmente, están fuera de las normas de comercialización y son frecuentemente rechazados por los compradores

El aceite es inicialmente calentado a la temperatura de proceso óptima, y son agregados cantidades necesarias de metanol y catalizador. Luego de ser mezclado, el producto es transportado hacia dos columnas conectadas en serie. La transesterificación tiene lugar en esas columnas y la glicerina pura es liberada mediante decantación.

Los ésteres son lavados dos veces con agua acidificada. La glicerina obtenida es separada de los ésteres en pocos segundos, de ese modo es posible obtener biodiesel de muy alta calidad, el cual cumple con todos los requerimientos de las normas estándar americanas. El glicerol para ser utilizado debe ser refinado.

👉ESQUEMA DE LA PLANTA
La descripción de cada módulo de la planta es la siguiente:

a) Molino de aceite.

Los productos obtenidos son:

  • Aceite vegetal crudo.
  • Harina de alto contenido proteico (soja).
El aceite crudo es posteriormente procesado, transformado en BIODIESEL y glicerol, y la harina se vende como alimento para animales, eventualmente después de un proceso de estabilización de enzimas y acondicionamiento.

b) Unidad de refinamiento y transesterificación.
Esta unidad produce el filtrado y remoción, catalítica o por destilación, de ácidos grasos libres. El producto es aceite vegetal refinado y sin ácidos, que constituye el material de alimentación para la Unidad de transesterificación.
En esta etapa del proceso el aceite es transformado catalíticamente, mediante agregado de metanol o etanol con el catalizador previamente mezclado, en metil o etiléster y glicerol.

c) Unidad de purificación y concentración de glicerol.
Consiste en una etapa de filtrado y purificación química, un equipo de concentración del glicerol, y el posterior almacenamiento del glicerol puro.
➤Transesterificación
El aceite con ácidos y gomas eliminados (parte refinada) se transforma en metil o etiléster por medio de un proceso catalítico de etapas múltiples, utilizando metanol o etanol (10% de la cantidad de aceite a ser procesado). El metiléster crudo se refina posteriormente en un lavador en cascada.
Si el producto se utiliza como combustible para motores, no necesita el proceso de destilación pero puede ser fácilmente integrado en el esquema de proceso si se desea un metiléster de calidad química.

➤Refinamiento del glicerol
El proceso de transesterificación produce como subproducto derivado aproximadamente 10 % de glicerol. Este glicerol en bruto contiene impurezas del aceite en bruto, fracciones del catalizador, mono y diglicéridos y restos de metanol.
Con el objeto de venderlo en el mercado internacional debe ser refinado para llegar a la calidad del glicerol técnico o, con una posterior destilación, a la del glicerol medicinal (99,8%).

➤Descripción de la Tecnología de la Planta
La unidad de transesterificación incluye contenedores operativos de pre – almacenamiento para la materia prima, productos intermedios y fínales. El metanol/etanol, glicerol, producto derivado, y el metiléster terminados, son almacenados en el patio de tanques fuera de la planta.
La estructura principal del complejo comprende un edificio múltiple, que alberga el material operativo y las instalaciones de distribución de energía, ventilación central, laboratorio de producción, sala de monitoreo, instalaciones para el personal, etc.
Para cada tamaño de planta de producción, se deben satisfacer precondiciones específicas de infraestructura, dependientes de la localización real.
Por lo tanto, y adicionalmente al esquema de planta delineado, se deben tener en cuenta los siguientes aspectos:
  • Conexión de energía eléctrica adecuada.
  • Agua potable y conexiones cloacales.
  • Suministro de vapor de proceso.
  • Provisión de agua de enfriamiento.
  • Conexiones telefónicas.Administración, flota de vehículos, posible capacidad de almacenamiento adicional requerida para repuestos, así como también para materiales auxiliares.
  • Instalación para seguridad del trabajo e industria.
  • Conexión con caminos y/o ferrocarriles.
Además, las capacidades estimadas de almacenamiento para:
  • Aceite de soja.
  • Metanol.
  • Metiléster.
  • Glicerol y otros productos.
Estas capacidades de almacenamiento, deben ser computadas de acuerdo a los propósitos del futuro operador, y dependiendo de los ciclos de entrega y comercialización.
👉Planta de transesterificación con proceso integrado de eliminación de gomas y ácidos.

Para grandes unidades y en el caso donde se procesen semillas oleaginosas que tengan un alto contenido de ácidos grasos libres, se utilizan procesos convencionales de eliminación por destilación de gomas y ácidos. Los ácidos grasos separados pueden ser vendidos en el mercado internacional.
Con plantas más pequeñas se utiliza una unidad integrada donde la eliminación de gomas y ácidos tiene lugar por medio de un intercambio catalítico y un proceso de extracción por solventes.
La planta de transesterificación comprende aparatos y componentes convencionales utilizados en la ingeniería química. Debido a su categorización como líquido inflamable Clase B, el metanol requerido para la reacción se almacena en un tanque subterráneo. Desde aquí es bombeado a través de una tubería al reservorio de proceso en la planta. El aceite crudo es almacenado en tanques de procesamiento.
Después que se han calentado los dos componentes de la reacción, estos son suministrados a una columna de lecho fijo en la que tiene lugar la pre-esterificación a temperatura elevada. Siguiendo a la separación de la mezcla metanol/agua del aceite pre-esterificado en el separador, este es transesterificado con un catalizador homogéneo y un componente adicional de metanol en un proceso multietapa mediante un mezclador – sedimentador en cascada. Después de la transesterificación, el exceso de metanol es separado por evaporación y el calor de condensación del metanol es utilizado para calentar los conductos.
La mezcla de metiléster-glicerol se separa del glicerol crudo en un separador, antes de la posterior limpieza del metiléster adicional.
El metiléster limpio (Biodiesel) se recolecta como producto terminado en contenedores de fraccionamiento. Después de los análisis y aprobación, una bomba entrega el producto a un tanque de producto terminado fuera de la planta.
El metanol en exceso de la etapa de pre-esterificación se deshidrata en vacío y, como el metanol separado luego de la etapa de transesterificación, puede ser reprocesado para su reutilización en la reacción. El vacío operativo requerido para las etapas de proceso se genera en una estación de vacío anexo a la planta.
Se deben establecer zonas a prueba de incendios en determinadas partes de la planta de transesterificación debido a la presencia de metanol; al respecto se deben respetar las reglamentaciones pertinentes. El grado de riesgo se reduce eficientemente asegurando una relación de intercambio de aire de aproximadamente 8 en la sección de la planta correspondiente. Se proveen aparatos locales de limpieza de partículas por aspiración. El sistema de ventilación central se instala en el anexo de mantenimiento.

👉Descripción general de las Instalaciones
La sección de transesterificación se emplaza en un sector parcialmente abierto del galpón, que es la medida más adecuada para minimizar riesgos operacionales.
Las estructuras de acero se erigen en galpones como elementos básicos de una configuración de almacenamiento múltiple que permita un flujo de producción por gravedad. Esta disposición en planta provee beneficios en lo relativo a ensamblado de máquinas, suspensión de elementos de ciertos aparatos, mejor adaptación diferentes condiciones de carga y flexibilidad en el caso de alteraciones en la instalación.
Además crea las precondiciones para el mejoramiento de la ventilación general evitando la formación de bolsones de aire mediante pisos de acero abiertos, especialmente en la sección de transesterificación. Adicionalmente las plataformas de acero permiten ampliar visualmente el panorama de las instalaciones. En las plataformas existen caminos de paso.
La disposición de los pisos se realiza de acuerdo a los materiales tratados en cada emplazamiento específico, teniendo en cuenta además la facilidad de limpieza. Los requerimientos son más rigurosos en la sección de transesterificación, porque aquí se realizan procesos químicos húmedos con distintas sustancias. Por esto se utilizan en esta área pisos con baldosas.
Como protección contra perdidas y para evitar riesgos de contaminación del suministro de agua, en algunos casos los componentes de la planta deben ser instalados en adecuados depósitos colectores herméticos.
La planta debe estar provista de un depósito de homogenización y recolección, de forma tal que puedan ser desarrollados análisis de toxicidad antes de realizar la descarga a las cloacas públicas o propias de la planta.
El patio de tanques para depósito de líquidos inflamables y biodiesel se ubican fuera del edificio principal. En el área subterránea para los tanques de almacenamiento de metanol y etanol, debido al riesgo de incendio, y a nivel del terreno los tanques para el metil o etiléster.
La estación de bombeo para el llenado y las bombas de alimentación de la planta se anexan al patio de tanques.
https://elmaquinante.blogspot.com/p/blog-page_52.html

FUENTES:

https://estrucplan.com.ar/articulos/biocombustibles-2/

https://tecnoblogsanmartin.wordpress.com/tag/biodiesel/


martes, 14 de mayo de 2019

Tabla de Constantes Termodinámicas del Vapor de Agua Húmedo


https://elmaquinante.blogspot.com/p/blog-page_52.html

FUENTE:

Central termica2 # 1. II.- TRANSFORMACIONES TERMODINÁMICAS http://libros.redsauce.net/ II.1-


Tabla de conversión de Unidades de Torque


https://elmaquinante.blogspot.com/p/blog-page_52.html


PARA OBTENER OTRO TIPO DE  CONVERSIONES, CLICK AQUÍ

_______________________________________________________________________________________

ENTRADAS RELACIONADAS

 _____________________________________________________________________________________


Tabla de conversión Pulgadas / Milímetros


https://elmaquinante.blogspot.com/p/blog-page_52.html

PARA OBTENER OTRO TIPO DE  CONVERSIONES, CLICK AQUÍ

domingo, 12 de mayo de 2019

DIAGRAMA DE LA DISTRIBUCIÓN

DIAGRAMA DE LA DISTRIBUCIÓN DE UN MOTOR DE CUATRO TIEMPOS

Gráfico donde se representan los ángulos de apertura y cierre de las válvulas de un motor de 4 tiempos. Se trata generalmente de un diagrama circular donde se representan los arcos de tiempo, referidos a los puntos muertos del pistón, durante los cuales las válvulas permanecen abiertas o cerradas.

En un ciclo ideal de funcionamiento puede suponerse que las fases de apertura y cierre de las válvulas coinciden con la llegada del pistón a los puntos muertos. En la práctica, esta coincidencia se produce muy pocas veces y sólo a regímenes bajos. En efecto, es necesario un cierto tiempo para que la válvula pueda abrirse o cerrarse completamente; por tanto, las fases de apertura y cierre deberán iniciarse poco antes o después de los puntos muertos.

El diagrama de apertura de la válvula de admisión se estudia siempre para que permita el máximo llenado del cilindro a una cierta velocidad. Por ello es necesario anticipar el inicio de la fase de apertura respecto al punto muerto superior, de manera que la válvula se encuentre suficientemente abierta cuando el pistón, descendiendo, inicia la aspiración de la mezcla. En cambio, el cierre de la válvula es retrasado respecto al punto muerto inferior, con objeto de aprovechar la inercia de la mezcla (que continúa entrando incluso cuando el pistón comienza a subir). Cuanto más deprisa gira el motor, tanto más grande es la inercia de la mezcla y tanto mayor debe ser el retraso de cierre de la válvula.

Del mismo modo, la válvula de escape empieza a abrirse antes que el pistón haya llegado al punto muerto inferior. Este avance determina la disminución de la presión en el cilindro y permite al pistón expulsar con mayor facilidad los gases quemados. La evacuación está además favorecida por el hecho de que la válvula, cuando se inicia la fase de escape, se encuentra ya completamente abierta. La propia válvula, finalmente, se cierra con retraso respecto al punto muerto superior, y esto permite aprovechar del todo la inercia de los gases quemados. Por tanto, alrededor del punto muerto superior existe un breve espacio de tiempo en el cual ambas válvulas están abiertas. En este breve tiempo la depresión existente en el colector de escape favorece la evacuación de los gases quemados y facilita la entrada de la mezcla fresca por el conducto de admisión. El ángulo correspondiente al arco de tiempo en cuestión se define como ángulo de cruce de válvulas.

Los valores de avance y de retraso en la apertura y el cierre de las válvulas dependen del tipo de motor y del uso a que va destinado. Un motor de competición, estudiado para regímenes altos, exigirá un ángulo de cruce más bien grande. Para conseguir un llenado de la cámara de explosión con la mayor cantidad de aire fresco (es decir, pera un mayor rendimiento del motor), es esencial el estudio de un ángulo de cruce apropiado. Una distribución muy cruzada permite un funcionamiento regular a regímenes altos, pero determina el reflujo parcial del aire en el conducto de admisión a regímenes bajos. Además, uno apertura prolongada de la válvula de admisión provoca, a regímenes bajos, pérdidas de potencia por bombeo, turbulencia reducida en la cámara y baja velocidad del flujo de aire.

https://elmaquinante.blogspot.com/2016/04/disco-para-puesta-punto-de-motores-para.html
Disco para puesta a punto de la distribución.

Los ángulos de apertura y cierre de las válvulas dependen del propio calado de la distribución, de la conformación de las levas e incluso de los juegos entre empujadores y balancines. Los diagramas suministrados por las empresas constructoras son los que se obtienen con el motor frío, con los juegos prescritos para la puesta a punto (que no son generalmente iguales a los que existen durante el funcionamiento).

https://elmaquinante.blogspot.com/p/blog-page_52.html
FUENTES:

https://diccionario.motorgiga.com/diccionario/diagrama-de-la-distribucion-definicion-significado/gmx-niv15-con193843.htm


https://www.academia.edu/9312464/CICLOS_TE%C3%93RICOS_Y_REALES_DE_LOS_MOTORES_DE_COMBUSTI%C3%93N_INTERNA