miércoles, 22 de mayo de 2019

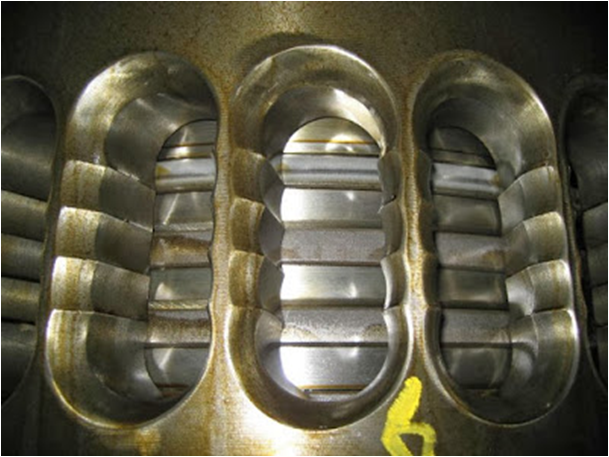
LUMBRERAS DEL CILINDRO Definición

Texto adaptado del artículo publicado en https://diccionario.motorgiga.com/diccionario/lumbreras-del-cilindro-definicion-significado/gmx-niv15-con194700.htm  

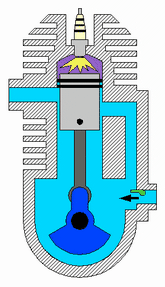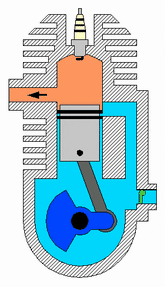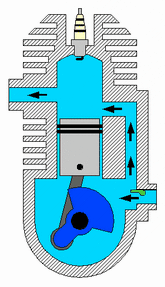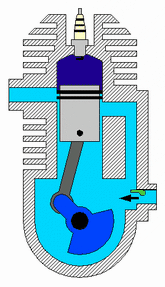
En el cilindro del motor que funciona según el ciclo de 2 tiempos, se denominan lumbreras a las aberturas que tienen la finalidad de permitir la admisión del aire fresco o mezcla aire-combustible y la expulsión de los gases quemados. El pistón, establece las fases, es decir el instante y la duración de la apertura y del cierre de ambas lumbreras.


Las lumbreras de admisión se abren cuando el pistón las deja al descubierto durante un breve instante durante el cual el aire fresco debe ingresar al cilindro. Las lumbreras de escape se abren al final de la expansión, con un ligero avance respecto a las lumbreras de admisión, cuando el escape ya se ha producido en parte y ha disminuido la presión en el cilindro, de manera que se evite que los gases quemados se escapen por las lumbreras de admisión; efectivamente, la apertura de las lumbreras de barrido debe producirse sólo cuando la presión de alimentación es superior a la que existe en el cilindro.
Este proceso en los motores diesel medianos y grandes se realiza por lo general con la ayuda de una bomba de barrido.
En los motores chicos y de ciclo Otto, se realiza mediante un conducto de transferencia que trabaja con la compresión de la mezcla aire-combustible que se realiza en el cárter del mismo motor cuando el pistón baja.

Bomba de Barrido en un motor Diesel de 2 tiempos.

Motor de ciclo Otto de 2 tiempos con barrido por compresión en el cárter.
Funcionamiento del conducto de transferencia.

Las lumbreras deben ser poco altas para no disminuir excesivamente la fase útil del pistón y la compresión; esta última comienza cuando la lumbrera de escape está completamente cerrada, por lo cual la relación de compresión real es bastante inferior que la de compresión geométrica (mucho más de lo que ocurre con un motor de 4 tiempos). Por tanto, las dimensiones de las lumbreras se estudian casi exclusivamente en función del momento y de la duración de apertura, mientras que para la obtención de las secciones de paso y, por consiguiente, los caudales necesarios hay que modificar el desarrollo de las mismas.

La anchura (la circunferencia de una abertura en el cilindro) no debe ser excesiva, para evitar la eventualidad de un bloqueo de los aros de pistón en correspondencia con la misma; en el caso de lumbreras de grandes dimensiones se recurre a la realización de «ventanas», es decir, a dividir la lumbrera en dos o más aberturas de amplitud reducida mediante paredes situadas en la dirección del movimiento del pistón. Respecto al estudio de la altura y las dimensiones de las lumbreras, deben tenerse en cuenta, además de las características de funcionamiento del motor (régimen de potencia y velocidad del pistón), también las dimensiones, puesto que, como todos los motores alternativos, el movimiento del pistón está influido por la relación biela-manivela.


Muchas veces, en pequeñas series se efectúa la mecanización de los conductos con el fin de reducir las pérdidas de carga que puedan producirse; al efectuar dichas mecanizaciones es necesario mantener la altura de las lumbreras, puesto que, si por un lado elevar las lumbreras, equivale a avanzar y prolongar las fases de escape y de barrido (durante la carrera descendente del pistón), por otro lado aún se retrasa más el cierre (durante la carrera ascendente), con la consiguiente reducción del rendimiento volumétrico (pues entra un volumen de fluido menor).

https://elmaquinante.blogspot.com/p/blog-page_52.html


FUENTES:

MJD

https://diccionario.motorgiga.com/diccionario/lumbreras-del-cilindro-definicion-significado/gmx-niv15-con194700.htm

https://www.apuca.com.ar/NOTAS/Motores4.htm


viernes, 17 de mayo de 2019

Transesterificación

La obtención de biodiesel y de glicerina, como producto secundario, se produce gracias a la reacción de transesterificación o alcohólisis a partir de un aceite vegetal con un alcohol de cadena corta (metanol principalmente, aunque puede ser realizado también con etanol, propanol o butanol), mediante la presencia de un catalizador.

Los aceites vegetales y grasas animales están constituidos fundamentalmente por triglicéridos y, junto al alcohol adecuado (metanol generalmente), se obtiene la glicerina como subproducto y el éster (metiléster o éster metílico al emplearse metanol), que ya puede utilizarse como biocarburante. Se tiene la particularidad que la glicerina y el éster no son miscibles, no se agrupan, por lo que el rendimiento de la reacción comentada es cercano al 100 %.

Pero dicha reacción de transesterificación, que se lleva a cabo por la presencia de un catalizador, no se produce toda a la vez, sino que está formada por un conjunto de tres reacciones reversibles y seguidas, que esquemáticamente son:

1- Triglicérido + metanol <-> éster metílico + diglicérido
2- Diglicérido + metanol <-> éster metílico + monoglicérido
3- Monoglicérido + metanol <-> éster metílico + Glicerina

👉Catalizadores
La reacción de transesterificación precisa de catalizadores, y estos pueden ser de varios tipos:

1- Desde ácidos homogéneos (caso del ácido sulfúrico, el ácido clorhídrico o el ácido fosfórico)
2- Hasta ácidos heterogéneos (zeolitas, resinas sulfónicas, etc.)
3- Básicos homogéneos (hidróxido sódico o potásico)
4- Básicos heterogéneos (óxidos de calcio o magnesio, entre otros)
5- Incluso enzimáticos del tipo lipasas.

De todos los comentados, los que más se usan a nivel comercial son los catalizadores homogéneos básicos, por ser los más eficientes y los que permiten operar en las condiciones mejores, ya que si se emplearan catalizadores ácidos serían necesarias temperaturas elevadas y tiempos de reacción largos.

La única particularidad de los catalizadores básicos empleados es que obligan a que los triglicéridos tengan la menor cantidad posible de ácidos grasos libres para que con ellos no se formen jabones (por reacción de saponificación) bajo la presencia imprescindible del agua que pueda llevar el aceite, disminuyendo la cantidad de éster metílico producido y, por tanto, el rendimiento de la reacción de transesterificación.

Por este motivo, se recomienda, antes de comenzar con dicha reacción, evaporar todo el agua que pueda contener el aceite y eliminar los posibles ácidos grasos libres mediante una reacción de saponificación (en la que se haga reaccionar el ácido graso con el catalizador básico en presencia de agua, formándose también jabón), o una reacción de esterificación (en la que el ácido graso, bajo la presencia de un catalizador ácido, forma el éster metílico correspondiente).
Por tanto, las dos reacciones comentadas tienen la siguiente expresión:

Reacción de saponificación (en presencia de agua): Ácido graso + hidróxido potásico --> jabón potásico + agua
Reacción de neutralización (en presencia de catalizador ácido): Ácido graso + metanol --> Éster metílico + Agua

👉Variables
A la transesterificación, como reacción química que está condicionada por la presencia de un catalizador, le determinan una serie de variables:

1- Acidez y humedad: la cantidad de ácidos grasos y de humedad en la muestra inicial son dos parámetros que determinan la viabilidad del proceso de transesterificación. Como máximo, el contenido de ácidos grasos no debe superar el 3 %. Por lo que respecta al contenido en agua de la muestra inicial, esta reacciona con los catalizadores formando jabones. En el caso de empleo aceites vegetales de bajo coste, estos pueden contener una cantidad importante de ácidos grasos.
2- Tipo de catalizador y concentración: hay varios tipos de catalizadores. En función del tipo de materia prima a partir de la cual se quiera obtener ésteres metílicos, el tipo de catalizador será uno u otro. Es el caso, por ejemplo, del uso de catalizadores ácidos para cuando haya una cantidad importante de ácidos grasos libres y de alta humedad. Aceites con un 1 % de catalizador han dado muy buenos resultados.
3- Relación molar de alcohol/aceite y tipo de alcohol: afectan de forma directa sobre la eficiencia de la reacción química. Para que en la reacción de transesterificación, el equilibrio se encuentre desplazado totalmente a la derecha, es preciso que haya un exceso de alcohol (del orden de 6:1 para que haya conversión total). La existencia de etanol en lugar de metanol dificulta la reacción, y mientras que se lleva a cabo la reacción, se forma una emulsión que es inestable para el primer caso y estable para el segundo.
4- Efecto del tiempo de reacción y temperatura: la conversión aumenta conforme lo hace el tiempo de reacción y la temperatura.

👉Procesos
La reacción de transesterificación que tiene lugar se produce desglosada en tres reacciones, debido a que la materia prima inicial está formada por triglicéridos que se van transformando a diglicéridos, monoglicéridos, etc., hasta llegar a glicerina.

De manera general, los sistemas discontinuos se realizan en aquellas plantas en las que la producción de biodiesel es pequeña, mientras que los sistemas continuos se tendrán en las plantas industriales de gran capacidad:

1- Transesterificación en régimen discontinuo: se trata del método más sencillo por el que se produce biodiesel. Tiene lugar en reactores con agitación, en los que las temperaturas del proceso más habituales son 65 ºC, aunque también se puede llevar a cabo desde los 25 ºC hasta los 85 ºC.
2- Transesterificación en régimen continuo: se pueden emplear reactores del tipo “tanque agitado”, que permiten mayores tiempos de residencia y mejoran los resultados finales de la reacción. Es preciso que se tenga una mezcla lo más adecuada posible, para que así la composición en el reactor sea constante.
3- Esterificación: en el caso de suministros de aceites con hasta un 30 % de ácidos grasos libres, el proceso más común de tratamiento es la esterificación con un catalizador ácido del tipo ácido sulfúrico, de tal manera que se puede reducir el porcentaje anteriormente mencionado hasta el 1 %.
4-Proceso combinado de esterificación-transesterificación: consiste en refinar los ácidos grasos mediante la adición del catalizador ácido, de tal manera que el producto resultante se separa mediante centrifugación. Los aceites que se han refinado son secados y se someten posteriormente a transesterificación.

https://elmaquinante.blogspot.com/p/blog-page_52.html

FUENTE:

https://www.ceupe.com/blog/que-es-la-transesterificacion.html


jueves, 16 de mayo de 2019

Biocombustibles Proceso de Elaboración de Biodiesel

PROCESO DE ELABORACION DE BIODIESEL

Información que ha sido provista por Oil – Fox S.A.


👉El proceso de elaboración del biodiesel esta basado en la llamada transesterificación de los glicéridos, utilizando catalizadores.

Desde el punto de vista químico, los aceites vegetales son triglicéridos, es decir tres cadenas moleculares largas de ácidos grasos unidas a un alcohol trivalente, el glicerol. Si el glicerol es reemplazado por metanol, se obtienen tres moléculas más cortas del ácido graso metiléster. El glicerol desplazado se recupera como un subproducto de la reacción.

Por lo tanto en la reacción de transesterificación, una molécula de un triglicérido reacciona con tres moléculas de metanol o etanol para dar tres moléculas de monoésteres y una de glicerina.

Los procesos de transesterificación pueden adaptarse para usar una gran variedad de aceites, pudiendo ser procesados además, aceites brutos muy ácidos. El particular interés en los aceites muy ácidos, reside en que generalmente, están fuera de las normas de comercialización y son frecuentemente rechazados por los compradores

El aceite es inicialmente calentado a la temperatura de proceso óptima, y son agregados cantidades necesarias de metanol y catalizador. Luego de ser mezclado, el producto es transportado hacia dos columnas conectadas en serie. La transesterificación tiene lugar en esas columnas y la glicerina pura es liberada mediante decantación.

Los ésteres son lavados dos veces con agua acidificada. La glicerina obtenida es separada de los ésteres en pocos segundos, de ese modo es posible obtener biodiesel de muy alta calidad, el cual cumple con todos los requerimientos de las normas estándar americanas. El glicerol para ser utilizado debe ser refinado.

👉ESQUEMA DE LA PLANTA
La descripción de cada módulo de la planta es la siguiente:

a) Molino de aceite.

Los productos obtenidos son:

  • Aceite vegetal crudo.
  • Harina de alto contenido proteico (soja).
El aceite crudo es posteriormente procesado, transformado en BIODIESEL y glicerol, y la harina se vende como alimento para animales, eventualmente después de un proceso de estabilización de enzimas y acondicionamiento.

b) Unidad de refinamiento y transesterificación.
Esta unidad produce el filtrado y remoción, catalítica o por destilación, de ácidos grasos libres. El producto es aceite vegetal refinado y sin ácidos, que constituye el material de alimentación para la Unidad de transesterificación.
En esta etapa del proceso el aceite es transformado catalíticamente, mediante agregado de metanol o etanol con el catalizador previamente mezclado, en metil o etiléster y glicerol.

c) Unidad de purificación y concentración de glicerol.
Consiste en una etapa de filtrado y purificación química, un equipo de concentración del glicerol, y el posterior almacenamiento del glicerol puro.
➤Transesterificación
El aceite con ácidos y gomas eliminados (parte refinada) se transforma en metil o etiléster por medio de un proceso catalítico de etapas múltiples, utilizando metanol o etanol (10% de la cantidad de aceite a ser procesado). El metiléster crudo se refina posteriormente en un lavador en cascada.
Si el producto se utiliza como combustible para motores, no necesita el proceso de destilación pero puede ser fácilmente integrado en el esquema de proceso si se desea un metiléster de calidad química.

➤Refinamiento del glicerol
El proceso de transesterificación produce como subproducto derivado aproximadamente 10 % de glicerol. Este glicerol en bruto contiene impurezas del aceite en bruto, fracciones del catalizador, mono y diglicéridos y restos de metanol.
Con el objeto de venderlo en el mercado internacional debe ser refinado para llegar a la calidad del glicerol técnico o, con una posterior destilación, a la del glicerol medicinal (99,8%).

➤Descripción de la Tecnología de la Planta
La unidad de transesterificación incluye contenedores operativos de pre – almacenamiento para la materia prima, productos intermedios y fínales. El metanol/etanol, glicerol, producto derivado, y el metiléster terminados, son almacenados en el patio de tanques fuera de la planta.
La estructura principal del complejo comprende un edificio múltiple, que alberga el material operativo y las instalaciones de distribución de energía, ventilación central, laboratorio de producción, sala de monitoreo, instalaciones para el personal, etc.
Para cada tamaño de planta de producción, se deben satisfacer precondiciones específicas de infraestructura, dependientes de la localización real.
Por lo tanto, y adicionalmente al esquema de planta delineado, se deben tener en cuenta los siguientes aspectos:
  • Conexión de energía eléctrica adecuada.
  • Agua potable y conexiones cloacales.
  • Suministro de vapor de proceso.
  • Provisión de agua de enfriamiento.
  • Conexiones telefónicas.Administración, flota de vehículos, posible capacidad de almacenamiento adicional requerida para repuestos, así como también para materiales auxiliares.
  • Instalación para seguridad del trabajo e industria.
  • Conexión con caminos y/o ferrocarriles.
Además, las capacidades estimadas de almacenamiento para:
  • Aceite de soja.
  • Metanol.
  • Metiléster.
  • Glicerol y otros productos.
Estas capacidades de almacenamiento, deben ser computadas de acuerdo a los propósitos del futuro operador, y dependiendo de los ciclos de entrega y comercialización.
👉Planta de transesterificación con proceso integrado de eliminación de gomas y ácidos.

Para grandes unidades y en el caso donde se procesen semillas oleaginosas que tengan un alto contenido de ácidos grasos libres, se utilizan procesos convencionales de eliminación por destilación de gomas y ácidos. Los ácidos grasos separados pueden ser vendidos en el mercado internacional.
Con plantas más pequeñas se utiliza una unidad integrada donde la eliminación de gomas y ácidos tiene lugar por medio de un intercambio catalítico y un proceso de extracción por solventes.
La planta de transesterificación comprende aparatos y componentes convencionales utilizados en la ingeniería química. Debido a su categorización como líquido inflamable Clase B, el metanol requerido para la reacción se almacena en un tanque subterráneo. Desde aquí es bombeado a través de una tubería al reservorio de proceso en la planta. El aceite crudo es almacenado en tanques de procesamiento.
Después que se han calentado los dos componentes de la reacción, estos son suministrados a una columna de lecho fijo en la que tiene lugar la pre-esterificación a temperatura elevada. Siguiendo a la separación de la mezcla metanol/agua del aceite pre-esterificado en el separador, este es transesterificado con un catalizador homogéneo y un componente adicional de metanol en un proceso multietapa mediante un mezclador – sedimentador en cascada. Después de la transesterificación, el exceso de metanol es separado por evaporación y el calor de condensación del metanol es utilizado para calentar los conductos.
La mezcla de metiléster-glicerol se separa del glicerol crudo en un separador, antes de la posterior limpieza del metiléster adicional.
El metiléster limpio (Biodiesel) se recolecta como producto terminado en contenedores de fraccionamiento. Después de los análisis y aprobación, una bomba entrega el producto a un tanque de producto terminado fuera de la planta.
El metanol en exceso de la etapa de pre-esterificación se deshidrata en vacío y, como el metanol separado luego de la etapa de transesterificación, puede ser reprocesado para su reutilización en la reacción. El vacío operativo requerido para las etapas de proceso se genera en una estación de vacío anexo a la planta.
Se deben establecer zonas a prueba de incendios en determinadas partes de la planta de transesterificación debido a la presencia de metanol; al respecto se deben respetar las reglamentaciones pertinentes. El grado de riesgo se reduce eficientemente asegurando una relación de intercambio de aire de aproximadamente 8 en la sección de la planta correspondiente. Se proveen aparatos locales de limpieza de partículas por aspiración. El sistema de ventilación central se instala en el anexo de mantenimiento.

👉Descripción general de las Instalaciones
La sección de transesterificación se emplaza en un sector parcialmente abierto del galpón, que es la medida más adecuada para minimizar riesgos operacionales.
Las estructuras de acero se erigen en galpones como elementos básicos de una configuración de almacenamiento múltiple que permita un flujo de producción por gravedad. Esta disposición en planta provee beneficios en lo relativo a ensamblado de máquinas, suspensión de elementos de ciertos aparatos, mejor adaptación diferentes condiciones de carga y flexibilidad en el caso de alteraciones en la instalación.
Además crea las precondiciones para el mejoramiento de la ventilación general evitando la formación de bolsones de aire mediante pisos de acero abiertos, especialmente en la sección de transesterificación. Adicionalmente las plataformas de acero permiten ampliar visualmente el panorama de las instalaciones. En las plataformas existen caminos de paso.
La disposición de los pisos se realiza de acuerdo a los materiales tratados en cada emplazamiento específico, teniendo en cuenta además la facilidad de limpieza. Los requerimientos son más rigurosos en la sección de transesterificación, porque aquí se realizan procesos químicos húmedos con distintas sustancias. Por esto se utilizan en esta área pisos con baldosas.
Como protección contra perdidas y para evitar riesgos de contaminación del suministro de agua, en algunos casos los componentes de la planta deben ser instalados en adecuados depósitos colectores herméticos.
La planta debe estar provista de un depósito de homogenización y recolección, de forma tal que puedan ser desarrollados análisis de toxicidad antes de realizar la descarga a las cloacas públicas o propias de la planta.
El patio de tanques para depósito de líquidos inflamables y biodiesel se ubican fuera del edificio principal. En el área subterránea para los tanques de almacenamiento de metanol y etanol, debido al riesgo de incendio, y a nivel del terreno los tanques para el metil o etiléster.
La estación de bombeo para el llenado y las bombas de alimentación de la planta se anexan al patio de tanques.
https://elmaquinante.blogspot.com/p/blog-page_52.html

FUENTES:

https://estrucplan.com.ar/articulos/biocombustibles-2/

https://tecnoblogsanmartin.wordpress.com/tag/biodiesel/


martes, 14 de mayo de 2019

Tabla de Constantes Termodinámicas del Vapor de Agua Húmedo


https://elmaquinante.blogspot.com/p/blog-page_52.html

FUENTE:

Central termica2 # 1. II.- TRANSFORMACIONES TERMODINÁMICAS http://libros.redsauce.net/ II.1-


Tabla de conversión de Unidades de Torque


https://elmaquinante.blogspot.com/p/blog-page_52.html


PARA OBTENER OTRO TIPO DE  CONVERSIONES, CLICK AQUÍ

_______________________________________________________________________________________

ENTRADAS RELACIONADAS

 _____________________________________________________________________________________


Tabla de conversión Pulgadas / Milímetros


https://elmaquinante.blogspot.com/p/blog-page_52.html

PARA OBTENER OTRO TIPO DE  CONVERSIONES, CLICK AQUÍ

domingo, 12 de mayo de 2019

DIAGRAMA DE LA DISTRIBUCIÓN

DIAGRAMA DE LA DISTRIBUCIÓN DE UN MOTOR DE CUATRO TIEMPOS

Gráfico donde se representan los ángulos de apertura y cierre de las válvulas de un motor de 4 tiempos. Se trata generalmente de un diagrama circular donde se representan los arcos de tiempo, referidos a los puntos muertos del pistón, durante los cuales las válvulas permanecen abiertas o cerradas.

En un ciclo ideal de funcionamiento puede suponerse que las fases de apertura y cierre de las válvulas coinciden con la llegada del pistón a los puntos muertos. En la práctica, esta coincidencia se produce muy pocas veces y sólo a regímenes bajos. En efecto, es necesario un cierto tiempo para que la válvula pueda abrirse o cerrarse completamente; por tanto, las fases de apertura y cierre deberán iniciarse poco antes o después de los puntos muertos.

El diagrama de apertura de la válvula de admisión se estudia siempre para que permita el máximo llenado del cilindro a una cierta velocidad. Por ello es necesario anticipar el inicio de la fase de apertura respecto al punto muerto superior, de manera que la válvula se encuentre suficientemente abierta cuando el pistón, descendiendo, inicia la aspiración de la mezcla. En cambio, el cierre de la válvula es retrasado respecto al punto muerto inferior, con objeto de aprovechar la inercia de la mezcla (que continúa entrando incluso cuando el pistón comienza a subir). Cuanto más deprisa gira el motor, tanto más grande es la inercia de la mezcla y tanto mayor debe ser el retraso de cierre de la válvula.

Del mismo modo, la válvula de escape empieza a abrirse antes que el pistón haya llegado al punto muerto inferior. Este avance determina la disminución de la presión en el cilindro y permite al pistón expulsar con mayor facilidad los gases quemados. La evacuación está además favorecida por el hecho de que la válvula, cuando se inicia la fase de escape, se encuentra ya completamente abierta. La propia válvula, finalmente, se cierra con retraso respecto al punto muerto superior, y esto permite aprovechar del todo la inercia de los gases quemados. Por tanto, alrededor del punto muerto superior existe un breve espacio de tiempo en el cual ambas válvulas están abiertas. En este breve tiempo la depresión existente en el colector de escape favorece la evacuación de los gases quemados y facilita la entrada de la mezcla fresca por el conducto de admisión. El ángulo correspondiente al arco de tiempo en cuestión se define como ángulo de cruce de válvulas.

Los valores de avance y de retraso en la apertura y el cierre de las válvulas dependen del tipo de motor y del uso a que va destinado. Un motor de competición, estudiado para regímenes altos, exigirá un ángulo de cruce más bien grande. Para conseguir un llenado de la cámara de explosión con la mayor cantidad de aire fresco (es decir, pera un mayor rendimiento del motor), es esencial el estudio de un ángulo de cruce apropiado. Una distribución muy cruzada permite un funcionamiento regular a regímenes altos, pero determina el reflujo parcial del aire en el conducto de admisión a regímenes bajos. Además, uno apertura prolongada de la válvula de admisión provoca, a regímenes bajos, pérdidas de potencia por bombeo, turbulencia reducida en la cámara y baja velocidad del flujo de aire.

https://elmaquinante.blogspot.com/2016/04/disco-para-puesta-punto-de-motores-para.html
Disco para puesta a punto de la distribución.

Los ángulos de apertura y cierre de las válvulas dependen del propio calado de la distribución, de la conformación de las levas e incluso de los juegos entre empujadores y balancines. Los diagramas suministrados por las empresas constructoras son los que se obtienen con el motor frío, con los juegos prescritos para la puesta a punto (que no son generalmente iguales a los que existen durante el funcionamiento).

https://elmaquinante.blogspot.com/p/blog-page_52.html
FUENTES:

https://diccionario.motorgiga.com/diccionario/diagrama-de-la-distribucion-definicion-significado/gmx-niv15-con193843.htm


https://www.academia.edu/9312464/CICLOS_TE%C3%93RICOS_Y_REALES_DE_LOS_MOTORES_DE_COMBUSTI%C3%93N_INTERNA 


miércoles, 10 de abril de 2019

Ciclo Miller

Ciclo Miller

El ciclo Miller es una variación del ciclo Otto en la que se utiliza un cilindro más grande de lo habitual, se aumenta la relación de compresión mediante un compresor mecánico y se cambian los momentos de apertura y cierre de las válvulas de escape. Otra modificación es la utilización de un intercooler en la admisión. Se trata de un proceso de combustión usado en motores de cuatro tiempos de combustión interna. Fue patentado por el ingeniero norteamericano Ralph Miller en 1957.

Este tipo de motor fue usado por primera vez en embarcaciones y en plantas de energía, pero fue adaptado por Mazda para su motor KJ-ZEM V6, usado en el sedán Millenia.

Tradicionalmente el motor de ciclo Otto usa cuatro tiempos (admisión, compresión, explosión y escape), de los que existen dos con alta potencia: alto consumo de potencia en la compresión, y alta producción de potencia en la explosión. Gran parte de la pérdida interna de potencia en un motor se debe a la energía requerida para efectuar la compresión de la mezcla de combustible en el tiempo de compresión, por lo que sistemas que puedan reducir este consumo de energía pueden otorgar una mayor eficiencia.

Diferencias con el ciclo Otto
En el ciclo Miller, la válvula de admisión se mantiene más tiempo abierta que en un motor de ciclo Otto. El tiempo de compresión está dividido en dos etapas:

1.ª parte: cuando la válvula de admisión continúa abierta mientras el pistón ya está subiendo debido a un retraso al cierre de admisión mayor que en el ciclo Otto convencional.

2.ª parte: cuando la válvula de admisión se cierra con aproximadamente un tercio de la carrera ascendente del pistón ya recorrida y se produce la compresión efectiva. Ésta compresión dividida crea un llamado quinto tiempo, que es el reflujo de parte de la mezcla del cilindro al colector de admisión.

Ésta pérdida de carga de aire podría provocar una pérdida de potencia. Sin embargo, en el ciclo Miller el cilindro es sobrealimentado por una carga de aire proveniente de un compresor volumétrico tipo tornillo o Roots, con el que se empuja aire al colector de admisión. El compresor tradicionalmente se utilizaría para producir empuje a velocidades relativamente bajas del motor; sin embargo, disminuye el par disponible a bajas revoluciones del motor puesto que le roba potencia mecánica al cigüeñal para ser arrastrado.

Un aspecto clave del ciclo Miller es que el tiempo de compresión comienza sólo después de que el pistón ha eliminado su carga "extra" y la válvula de admisión se cierra. La apertura dura aproximadamente el 20% o 30% del transcurso inicial del tiempo de compresión. De esta forma, la compresión real sucede aproximadamente en un 70% a 80% del tiempo total de compresión, después de la apertura. El pistón consigue los mismos niveles de compresión de un motor de ciclo Otto pero con menos trabajo, ya que una parte de la compresión total se ha logrado mediante el compresor volumétrico.

Equilibrio en la eficiencia
El ciclo Miller aumenta su potencia en la medida en que el compresor volumétrico pueda comprimir la mezcla empleando menos energía que la requerida por el pistón para hacer el mismo trabajo.
De la compresión total de la mezcla en la culata cuando el pistón está en punto muerto superior, El compresor volumétrico es más eficiente generando baja compresión de la mezcla en el colector de admisión. (algo parecido a la precompresión en el cárter generada en un motor de dos tiempos) El pistón es usado para generar los niveles más altos de compresión, donde resulta más efectivo que el compresor volumétrico.
Así, en el ciclo Miller la compresión total resulta de la PREcompresión efectuada por el compresor volumétrico para la masa de aire que entra al cilindro, sumada a la segunda compresión que efectúa el pistón en el interior del cilindro, logrando así que la fuerza que el pistón debe ejercer para lograr la compresión total de la mezcla en la culata sea menor que en un motor de ciclo Otto que trabaje a la misma presión. El equilibrio en la eficiencia depende de la cantidad de energía que consuma el compresor volumétrico y del aumento del rendimiento termodinámico logrado en el interior del cilindro. En total el arrastre del compresor reduce la potencia útil del motor entre un 10% y un 15%. Para optimizar este ciclo térmodinámico, la producción exitosa de motores ha requerido del uso de colectores de admisión variables, sistemas mixtos de precompresión, (turbo - compresor volumétrico) distribuciones adaptativas para poder regular el retraso al cierre de admisión en función de las necesidades de potencia y rendimiento en cada momento (variable valve timing).

Eficiencia total del ciclo de encendido

Sobre un motor típico de encendido por chispa, (Ciclo Otto) el ciclo Miller proporciona un beneficio adicional. El aire de admisión primero es comprimido por el compresor volumétrico, y luego enfriado por un intercooler. Esta temperatura de entrada de aire en el interior del cilindro más baja, junto con la mayor densidad del aire debida a la PREcompresión en el colector de admisión, hace que la temperatura que alcanza la mezcla al final de la carrera de compresión sea considerablemente más baja. Esto da margen al punto de encendido para que salte la chispa sin que llegue a detonar la mezcla o a autoencenderse antes de tiempo, incrementando la eficiencia total del ciclo termodinámico Miller.

La eficiencia es incrementada al elevar la compresión del motor. En un motor de gasolina común, la relación de compresión varía entre 6,5:1 a 10:1 en automóviles, y se limita a estas cifras ya que altos niveles producirían autoencendido de la mezcla que se comprime por efecto del incremento de la temperatura del gas cuando es comprimido, lo cual en motores de alta compresión se evita usando gasolina de alto octanaje. El tiempo de compresión reducido del ciclo Miller permite que sea posible una compresión total más elevada, obteniendo más rendimiento sin llegar al empleo de gasolinas especiales.
Sin embargo, los beneficios de la utilización de compresores volumétricos tiene su costo. Entre un 15% y un 20% de la energía generada por un motor sobrealimentado mecánicamente es usualmente requerida para hacer trabajar el propio compresor volumétrico.
En consecuencia, la eficiencia total del motor resulta de un delicado equilibrio, en el que la energía mecánica consumida por el compresor volumétrico para funcionar no sea mayor que el aumento de rendimiento dentro del motor.

https://elmaquinante.blogspot.com/p/blog-page_52.html

FUENTE:

https://es.wikipedia.org/wiki/Ciclo_Miller


Emisiones Contaminantes en Motores Diesel Marinos. Estrategias para su reducción.

Estrategias para reducción de las Emisiones Contaminantes en Motores Diesel Marinos

Artículos Publicados por Norberto Sánchez el jueves, 8 de septiembre de 2011, lunes 12 de septiembre de 2011, miércoles 14 de septiembre de 2011 en http://maquinasdebarcos.blogspot.com

El calentamiento de la atmósfera es el principal desafío medioambiental que hoy afronta la humanidad a nivel mundial.
Entre los problemas que están actualmente en discusión figuran las principales sustancias contaminantes del aire producidas por el transporte marítimo:

Óxidos de azufre (SOx)
Óxidos de nitrógeno (NOx)
Partículas materiales en suspensión
Gases de efecto invernadero, especialmente el dióxido de carbono CO2

Para resolver el tema de las emisiones de los motores diesel marinos los fabricantes de los mismos han estado desarrollando un número de soluciones posibles pero todas ellas se pueden clasificar en estrategias internas o externas.

La adopción de estrategias internas de reducción de emisiones en un motor consisten en la modificación de sus características básicas, totalmente integradas en cualquier motor diesel: Inyección de combustible, sobrealimentación, regulación, “timing” de válvulas, para lograr una temperatura de combustión menor, temperaturas más homogéneas en la cámara de combustión y el enfriamiento del aire de combustión que entra en el cilindro.

Estrategias basadas en el proceso de inyección de combustible

En estas estrategias se modifica algún parámetro o varios simultáneamente, relacionado con el sistema de inyección, que es el encargado de introducir el combustible en el cilindro.

Cómo y cuándo se produce la inyección de combustible determina el desarrollo de la combustión y la formación de emisiones.

La presión de inyección, el instante de inicio de inyección y la duración de la misma son determinantes para la atomización de combustible, el tamaños de las gotas, el proceso de mezcla combustible/aire y el choque del chorro contra las paredes del pistón.

En los sistemas de inyección convencionales la generación de presión, la dosificación del combustible y la distribución van unidas en el mismo dispositivo.

Esto produce que:

- La presión de inyección aumente junto con el Nº de revoluciones y el caudal de inyección.
- Durante la inyección aumente la presión de inyección, pero hasta el final de la inyección disminuye otra vez hasta el valor de la presión de cierre de inyector.

Las consecuencias de ello son:

- Los caudales de inyección pequeños se inyectan con presiones más bajas y la presión punta es más del doble que la presión de inyección media.
- El desarrollo de la inyección es aproximadamente triangular.

En la figura podemos apreciar, en una forma gráfica, lo expresado anteriormente. A bajas revoluciones el motor no desarrolla todo su potencial por tener una baja presión de inyección y altas revoluciones la presión punta de inyección es mayor que la necesaria.


Lo anterior mencionado no sucede con el sistema "Common Rail" ya que en estos sistemas la generación de presión está separada de la dosificación y de la inyección de combustible; esto tiene la ventaja de poder tener una presión de inyección constante que no dependa del Nº de revoluciones.

El sistema "Common Rail" permite:

_ Retrasar en el inicio de inyección
_ Incrementar la presión de inyección
_ Dividir la inyección en diferentes etapas
_ Introducir pre-inyecciones
_ Introducir post-inyecciones
_ Combinar pre-inyecciones y post-inyecciones

Incrementar la presión de inyección

Al aumentar la presión de inyección se incrementa la velocidad de penetración y por tanto el combustible llega antes al dosado estequiométrico (el necesario para la combustión por difusión).

Dividir la inyección en diferentes etapas

El control electrónico de la inyección permite efectuar una pre-inyección, la inyección principal y una post-inyección.

La pre-inyección o Inyección Piloto consiste en inyectar una pequeña cantidad de combustible unos grados antes de la inyección principal que origina un aumento de la temperatura dentro de la cámara de combustión pudiendo mejorar el grado de rendimiento de la combustión y consiguiendo los siguientes efectos:

- La presión de compresión aumenta ligeramente mediante una reacción previa o combustión parcial, con lo cual se reduce el retardo de encendido de la inyección principal.

- Se reduce el aumento de la presión de combustión y las puntas de presión de combustión, dando como resultado una combustión más suave y un menor ruido del motor.

Su efecto sobre las emisiones de los gases de escape es escaso.

La post-inyección consiste en inyectar una pequeña cantidad de combustible unos grados después de que termine la inyección principal.


El combustible inyectado en una post-inyección no se quemará en condiciones óptimas ya que es inyectado bien avanzada la carrera de expansión, aumentando la formación de hollín y el consumo del mismo.

La ventaja es una elevada temperatura de los gases quemados, facilitando la oxidación de los humos en la carrera de expansión.
Modificando la geometría de la tobera

Modificando la disposición y usando los agujeros múltiples para la inyección permite mejorar el proceso de la combustión.


Dentro de las estrategias internas, se pueden mencionar también las modificaciones que se efectúan en los diferentes sistemas que intervienen en el proceso de introducción del comburente (aire) en el interior del cilindro (tumble, swirl, squish band, “timing” de válvulas y sobrealimentación) con el objetivo de aumentar el rendimiento del motor y disminuir las emisiones de gases contaminantes a la atmósfera.

En este caso, las alternativas que parecen más adecuadas son las siguientes:

a) El diseño de los colectores de admisión, la cámara de combustión y la corona del pistón.

b) Modificar la relación de compresión efectiva del motor mediante la modificación del ángulo de cierre de la válvula de admisión.
Esta estrategia es la base del ciclo Miller.

c) Incrementar la presión de sobrealimentación.

Los numerosos estudios realizados sobre cada una de estas alternativas han demostrado que generalmente las estrategias internas que reducen las emisiones de NOx incrementan las de partículas y viceversa.

Este problema es conocido en el ámbito de la investigación en motores como el dilema Diesel.

El requisito clave para emisiones bajas en NOx es un aumento de la relación de compresión del motor. Hace años, una relación de compresión de 11 a 12 era el estándar.

Para cumplir con las normas IMO Tier I, la relación de compresión se aumentó a 14 ó 15, y para IMO Tier II fue necesario relaciones de compresión de 17.


El otro pilar del concepto es el Ciclo de Miller, es decir, la modificación de la sincronización de válvulas del motor para obtener una combustión más fría.

Para cumplir con las reglamentaciones de IMO Tier I sólo se utilizaba un efecto Miller pequeño de 5%. Sin embargo, IMO Tier II requiere un efecto Miller de 20%.
Éste es un gran reto para el turbocompresor, el cual tiene que proporcionar presiones muy altas de sobrealimentación para mantener los valores actuales de la Presión Media Efectiva.

El diseño de los colectores de admisión, la cámara de combustión y la corona del pistón

Tumble, Swirl y Squish

Las medidas incluyen mejoras de la geometría de la corona del pistón y reducción de la formación de vórtices a la entrada de la cámara de combustión.

Un mayor grado de turbulencia se puede alcanzar con el movimiento en el gas a medida que este se introduce a través de las válvulas por medio de un diseño adecuado de los colectores de admisión y de la cámara de combustión. El efecto que se pretende conseguir es optimizar el aprovechamiento del oxígeno contenido en el gas atrapado en el cilindro.

Las investigaciones confirman que la generación de movimiento en dirección axial paralela al eje del cilindro (tumble) y en dirección tangencial (swirl) durante la carrera de admisión, favorece posteriormente el fenómeno de propagación de la llama tras la carrera de compresión.

En el caso de motores Diesel, es mucho más relevante el movimiento de swirl que el movimiento de tumble.

Squish es el espacio libre existente entre la cabeza del pistón cuando se encuentra en su PMS y la pared inferior de la culata.


El resultado final es un incremento del rendimiento térmico y una reducción importante en las emisiones de CO y HC.

Mencionaremos también dentro de las estrategias internas, a las mejoras utilizando un control electrónico avanzado del motor y una mayor intensificación del Ciclo Miller que ha sido posible con la introducción de los turbosoplantes de dos etapas, que proporcionan relaciones de presión del aire de alimentación de hasta 7:1.

Todas las normas legisladas sobre reducción de emisiones de los motores prestan especial atención a la emisión de los óxidos de nitrógeno (NOx) formados, en más del 90%, por las elevadas temperaturas que se alcanzan durante la combustión.

El objetivo de los constructores es la adopción de sistemas que permitan una temperatura de combustión menor, temperaturas más homogéneas en la cámara de combustión y el enfriamiento del aire de combustión que entra en el cilindro, para lograr motores con emisiones de NOx progresivamente menores.

Ciclo Miller y el “timing” de válvulas

El Ciclo Miller supone el cierre temprano de la válvula de admisión haciendo que el aire que entra en el cilindro se dilate y se enfríe y, consecuentemente, se reduzcan las temperaturas puntas durante la combustión.(ver figura)


Sin embargo, un tiempo de admisión más corto podría conducir a que entre menos aire y por lo tanto menos oxígeno en el cilindro para combinarse con el combustible, lo que resultaría en una menor potencia y par motor.

Con las presiones elevadas de los turbosoplantes de dos etapas se asegura una cantidad de aire igual o incluso mayor que puede entrar en el cilindro en el menor tiempo disponible.

Los datos de la aplicación de estos sistemas sobre un motor MAN con un Ciclo Miller intensivo en condiciones de plena carga y presiones del turbosoplante de 6,5 hasta 7, indican que se han obtenido reducciones de NOx de más del 30%, reducciones en el consumo de combustible de hasta el 8% y un aumento del 15% en el rendimiento de la potencia especifica.

En motores utilizados en la Propulsión Marina, con elevados rangos de potencia y demandas variables de carga, se utiliza una versión del Ciclo Miller con regulación del “timing” de válvulas variable (Variable Valve Timing - VVT) según la carga.

En la figura se puede ver un sistema de este tipo:


La variación en la sincronización y la elevación de la válvula es alcanzada interponiendo un compartimiento de alta presión del aceite en el tren de válvula del motor entre la válvula y su sistema mecánico de la impulsión.

Turbocompresión en dos etapas

La aplicación de estos sistemas requiere una elevada presión de sobrealimentación que es posible por la aplicación de los nuevos turbocompresores de dos etapas con tecnología de área de turbina variable (Variable Turbine Area - VTA).
 
En este sistema los dos turbocompresores están colocados en serie y con un enfriador de aire de carga intermedio.

El segundo turbosoplante, más pequeño, está equipado con el sistema VTA para el control más preciso de la salida del aire de carga.

El VTA es un sistema que realiza la regulación de la salida del turbocompresor por medio de toberas con anillos de álabes regulables en lugar de anillos de álabes fijos.

El ajuste del área de paso por los álabes regula la presión de los gases de escape, obligando a la turbina a variar el flujo de salida del compresor.

Se consigue así optimizar el suministro de aire de carga en todos los puntos en el mapa de rendimiento del motor, permitiendo que la cantidad de aire de carga coincida con más exactitud con la cantidad de combustible inyectada en beneficio de las emisiones, el consumo y la respuesta del motor a cambios de carga.

FUENTES:

http://maquinasdebarcos.blogspot.com/2011/09/estrategias-para-reduccion-de-las.html

http://maquinasdebarcos.blogspot.com/2011/09/estrategias-para-reduccion-de-las_12.html

http://maquinasdebarcos.blogspot.com/2011/09/estrategias-para-reduccion-de-las_14.html